

| MIG/MAG сварка | Вес брутто, кг125.3 | |
| Вес нетто, кг113 | Габаритные размеры, мм720х300х545 | Диаметр проволоки, мм0.8-1.0-1.2-1.6 |
| Код7237259 | Напряжение питающей сети, В400 | Напряжение холостого хода, В62 |
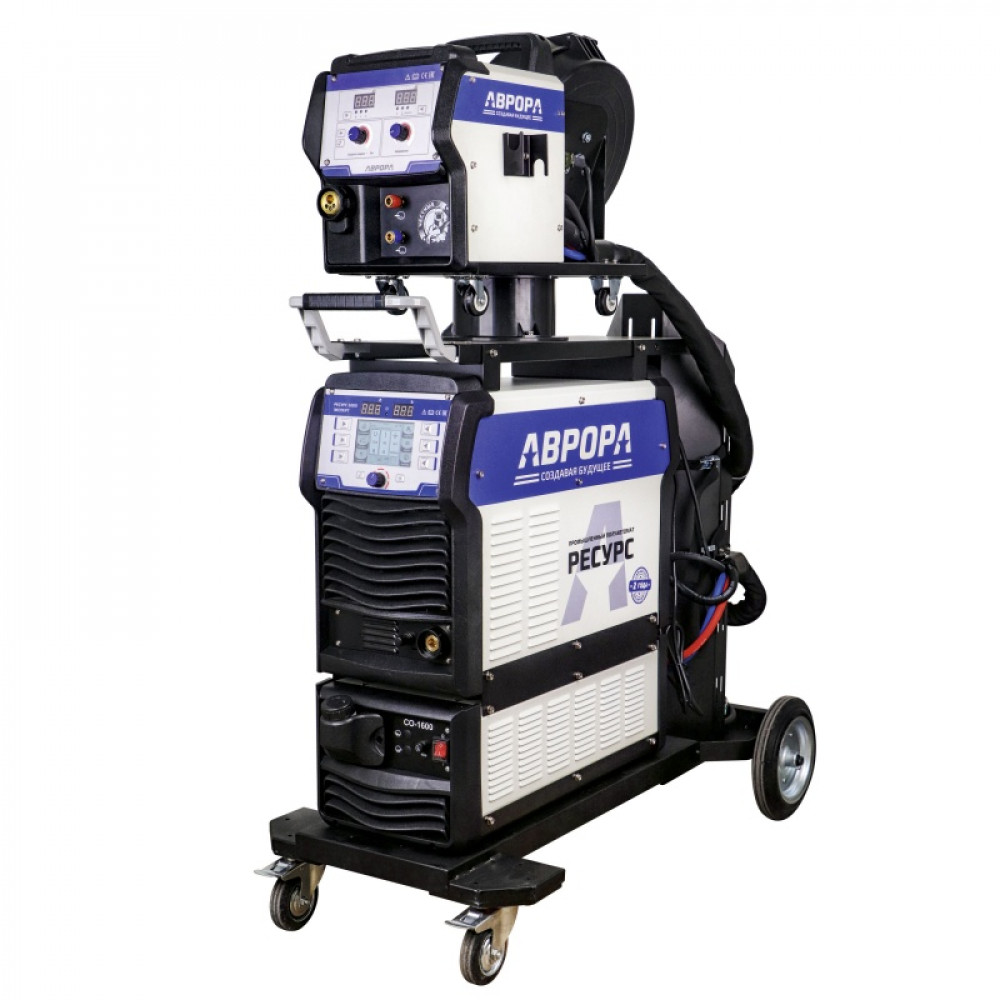
РЕСУРС 5000 ЭКСПЕРТ — самый совершенный полуавтомат в линейке АВРОРА на сегодняшний день.
\nРЕСУРС ЭКСПЕРТ имеет независимую цифровую платформу управления на 4-х микроконтроллерах, в том числе оснащён двойным чипом ARM с рабочей чистотой до 500 МГц, благодаря чему значительно увеличивается скорость обработки сигнала со сварочной дуги. Позволяет добиться еще большей стабильности сварки во всех сварочных процессах. Аппарат становится по-настоящему универсальным, готовым к высококачественной сварке металлов от 0.5 мм до любых толщин.
\nВсе аппараты линейки Ресурс имеют аналоговый и цифровой интерфейс и могут быть легко подготовлены для работы со сварочными роботами. Цифровой интерфейс поддерживает промышленные стандарты коммуникации DeviceNet, CAN, CANOPEN и другие. Протестированы в работе с роботами FANUC, ABB, KUKA, Yaskawa и другими.
\n
Особенности:
\n- \n
- Многофункциональный LCD дисплей с интуитивно-понятным меню проработанная логика настройки режима сварки \n
- Возможность работы со сварочным роботом с аналоговым или цифровым интерфейсом \n
- Перспективная готовность к подключению в общую цифровую сеть предприятия в рамках общей интеграции «Индустрия 4.0». \n
- Современные сварочные технологии: 3 технологии с переносом электрода методом короткого замыкания, 3 технологии капельного переноса электрода ПУЛЬС \n
- Большая библиотека синергетических сварочных программ отдельно для углеродистых сталей, для нержавеющих сталей, алюминия и МИГ-пайки \n
- 100% режим работы на максимальном токе \n
- Память сварочных заданий для быстрой настройки источника под типовые задачи \n
- Ручное и синергетическое управление всеми видами сварки \n
- Режимы одиночного и двойного импульса MIG/MAG \n
- Выносное подающее устройство на колёсах ПМ-25 с 4-х роликовым механизмом и кабель-пакетом 2 метра \n
- Возможность работы в паре со сварочной кареткой, трактором и промышленными роботами \n
- Высокий ПН аппарата. 100% рабочий цикл на максимальном токе \n
- Жидкостный блок охлаждения \n
- Вариативность режимов работы сварочной горелки \n
4 ТЕХНОЛОГИИ СВАРКИ КОРОТКИМИ ЗАМЫКАНИЯМИ MIG/MAG:
\n
1. MIG / Оптимизированный полуавтоматический режим МИГ/МАГ
Оптимизированный классический процесс МИГ/МАГ. Перенос электрода в сварочную ванну происходит с коротким замыканием.

- \n
- Простой и стабильный режим \n
- Широкий диапазон рабочих токов от минимума до максимума \n
- Широкий выбор материалов и защитных газов \n
- В чистом аргоне Ar100% возможна сварка алюминия и МИГ-пайка \n
2. LSC / LOW SPATTER CONTROL Сварка без брызг
Модифицированный МИГ/МАГ режим с коротким замыканием. На каждом этапе короткого замыкания происходит кратковременное «выключение» тока для мягкого отрыва и перетекания капли электрода в сварочную ванну. Процесс имеет минимальное энерговложение.

- \n
- Высокое качество формирования корневых швов \n
- Формирование обратных валиков при сварке с зазорами \n
- Формирование вертикальных швов с большим зазором \n
- Низкое брызгообразование \n
- Эффективен для тонких материалов \n
3. PF / POWER FOCUS / Сфокусированная дуга
Энергетически мощный процесс с высоким давлением плазмы сварочной дуги. Сфокусированная дуга и высокая энергия позволяют улучшить формирование сварочного шва. Даже на низких режимах при сварке с коротким замыканием дуга становится очень стабильной, сконцентрированной, брызги отсутствуют.

- \n
- Глубокое проплавление \n
- Высокая скорость работы \n
- Стабильная дуга даже с большим вылетом проволоки \n
- Меньший угол разделки и сварка труднодоступных угловых швов \n
- Эффективен для средних и больших толщин \n
4. DA / DEEP ARC / Погруженная дуга
\nТехнология глубокого проникновения сварочной дуги в сплошную среду металла. Высокая динамика управления сварочным напряжением позволяет практически избежать короткого замыкания, в результате получается совместить преимущества энергоёмкого процесса с менее теплонагруженными процессами. Отсутствует явление магнитного дутья, достигается идеальная геометрия сварочного шва, сокращаются потери легирующих элементов.
\n
Идеальное решение для промышленности с большими объемами сварочных задач по стали.
\n- \n
- Глубокое проникновение струи на глубину до 8 мм в сплошной среде металла на токах от 250А и выше \n
- Меньшее количеством слоёв при сварке особо толстых материалов \n
- Огромные скорости на сталях малых толщин \n
- Хорошие результаты при сварке легированной стали \n
- Полное отсутствие брызг \n
ТРИ ТЕХНОЛОГИИ КАПЕЛЬНОГО ПЕРЕНОСА ЭЛЕКТРОДА ПУЛЬС:
\n1. PULSE / Технология ПУЛЬС
Контролируемый капельный перенос электрода в сварочную ванну на длинной дуге без образования короткого замыкания. Технология ПУЛЬС обеспечивает глубокое проплавление и исключает образование брызг.

- \n
- Снижение брызг, чистые декоративные швы \n
- Глубокое проплавление \n
- Высокое качество сварки алюминия \n
- Высокое качество сварки различных сталей в газовых смесях \n
- Оптимальный перенос и формирование шва на малых, средних токах \n
- Эффективная сварка больших толщин в нижнем положении \n
2. DP / DUAL PULSE / Двойной пульс
Сварка попеременно двумя разными значениями тока, каждый из которых «работает» в технологии ПУЛЬС. Таким образом, снижается тепловое влияние на металл и одновременно формируется привлекательная, равномерная чешуя.

- \n
- Лучшее формирование сварного шва \n
- Высокие декоративные качества \n
- Снижение погонной энергии и тепловложения \n
- Работа в сложных пространственных положениях \n
3. HS / HIGH SPEED PULSE / Высокоскоростной пульc
Технология ПУЛЬС с высокой скоростью сварки. Высокая динамика переноса позволяет добиться более глубокого проплавления, одновременно со снижением теплового влияния на зону вокруг сварочного шва
и увеличить скорость сварки.

- \n
- Очень стабильная дуга \n
- Без брызг \n
- Адаптация к изменению вылета проволоки \n
- Высокая скорость \n
- Снижение тепловложения \n
Применение:
\n- \n
- Крупное производство \n
- Строительство \n
- Монтаж металлоконструкций \n
Комплектация:
\n- \n
- Станция охлаждения \n
- Транспортировочная тележка \n
- Выносной подающих механизм \n
- Пакет промежуточных кабелей 2м (*)
- Горелка с жидкостным охлаждением MIG 501D, 3м. \n
- Комплект V-образных роликов для работы со стальной проволокой \n
- Комплект U-образных роликов для работы с алюминиевой проволокой \n
- Кабель массы 70мм2, 3 метра \n
- Зажим на массу 500А \n
Габариты упаковки:
\n- \n
- Источник 795х345х585мм \n
- Подающий механизм 780х510х505мм \n
- Тележка 1130х620х230мм \n
- Станция охлаждения 785х345х585 \n
Вес брутто:
\n- \n
- Источник 49.2кг \n
- Подающий механизм 23кг \n
- Тележка 18.9кг \n
- Станция охлаждения 34.2 \n
Вес нетто:
\n- \n
- Источник 46.3кг \n
- Подающий механизм 19.8кг \n
- Тележка 16.9кг \n
- Станция охлаждения 29.9 \n
Аппарат может быть дооснащён следующими роликами подачи:
\n- \n
- Ролик сталь 1.0-1.2мм /РЕСУРС \n
- Ролик сталь 1.2-1.6мм /РЕСУРС \n
- Ролик AL 1.0-1.2мм /РЕСУРС \n
- Ролик AL 1.2-1.6мм /РЕСУРС \n
- Ролик порошк. 1.0-1.2мм /РЕСУРС \n
- Ролик порошк. 1.2-1.6мм /РЕСУРС \n
- Ролик прижимной /РЕСУРС \n
Аппарат может быть доукомплектован следующими кабель-пакетами:
\n- \n
- Пакет-коннектор РЕСУРС 5м, 70мм2, 10 pin, вода (650A/400A) \n
- Пакет-коннектор РЕСУРС 10м, 70мм2, 10 pin, вода (650A/400A) \n
(*) - зависит от партии
\n\n
 Руководство по эксплуатации источника тока (.pdf 3.4 mb)
Руководство по эксплуатации подающего механизма (.pdf 0.6 mb)
Руководство по эксплуатации станции охлаждения (.pdf 0.8 mb)
| MIG/MAG сварка | |
|---|---|
| Вес брутто, кг | 125.3 |
| Вес нетто, кг | 113 |
| Габаритные размеры, мм | 720х300х545 |
| Диаметр проволоки, мм | 0.8-1.0-1.2-1.6 |
| Код | 7237259 |
| Напряжение питающей сети, В | 400 |
| Напряжение холостого хода, В | 62 |
| Охлаждение | воздушное/жидкостное |
| Потребляемая мощность, кВА | 23 |
| Производитель | АВРОРА |
| Режим работы при 40°, % | 100 |
| Сварочный ток, А | 30-500 |
| Степень защиты | IP23S |
| Частота тока в сети, Гц | 50/60 |
-
Нет отзывов о данном товаре.
-
Еще не было вопросов

2680 ₽
 На складе
Код товара: 209 Сотовый поликарбонат GOLDEN PLAST 8 мм / Цвет Бронзовый / Длина листа 6 м
4712 ₽
 На складе
Код товара: aurora-40447 Плуг Aurora, стандарт (под 2 болта), высота 445, ширина прохода 265
2300 ₽